концентрацией операций, выполняемых на одной рабочей позиции, что приводит к сокращению цикла изготовления деталей (его составляющей, связанной с процессом обработки).
Структура затрат времени при обработке деталей в ГПС рассматривается как производная от структуры затрат времени на заменяемом оборудовании (универсальном и с ЧПУ), из которой вычтены элементы, измеряющие время приемов, не встречающихся при обработке деталей в ГПС.
Схема качественного анализа баланса времени обработки корпусных деталей на оборудовании с различными системами управления приведена в табл. 4.5, где коэффициенты ai, bi, ci ...s (i =1, 2, 3), характеризующие изменение относительной трудоемкости выполнения элементов времени цикла обработки на оборудовании с различными системами управления по сравнению со станками с РУ.
Баланс времени обработки деталей на станках с РУ составляется на основе данных о структуре сменного времени и изучения опыта использования оборудования в промышленности.
На стадии технологической подготовки проектирования ГПС для базового (заменяемого) варианта проведена НИР с целью составления такого баланса, учитывающего все временные и стоимостные показатели, изменяющиеся при внедрении ГПС. Для выполнения такой работы разработана типовая процедура фиксации картины производственного процесса до внедрения ГПС.
Если основное (технологическое) время обработки деталей на оборудовании с РУ обозначить То, то коэффициенты а1, а2, a3 ... покажут направление изменения основного технологического времени при выполнении аналогичных работ на автоматизированном оборудовании. Коэффициент ai<l характеризует повышение режимов резания, которое обусловлено уменьшением экономической стойкости режущего инструмента, обратно пропорциональной увеличению стоимости автоматизированного оборудования, а также стоимости одного периода стойкости инструмента, применяемого на автоматизированном оборудовании и налаживаемом вне станка. Действительно, для станков с РУ период стойкости, соответствующий оптимальному режиму обработкиТэ, вычисляется по формуле
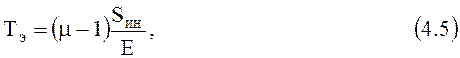
Таблица 4.5.
Составляющие затрат времени, связанные с циклом изготовления деталей
|
Оборудование |
Штучно-калькуляционное время |
||||||||||
|
Штучное |
Подготовительно-заключительное время |
||||||||||
|
Основное (технологическое) время |
Вспомогательное время Тв |
Время на обслуживание рабочего места |
Потери времени |
||||||||
|
на установку и снятие детали |
на холостые перемещения |
связанное с переходом |
организационное |
техническое |
зависящие от рабочего |
Зависящие от организации производства |
Время на отдых |
Потери, связанные с браком |
|||
|
Универсальное с РУ |
То |
Тд |
Тх |
Тп |
Тоб |
Тоб' |
Тр |
Торг |
Тотд |
Тб |
Тп.з. |
|
Автоматизированное с ЧПУ |
а1а2То |
b1Тд |
с1с2с3Тх |
d1d2d3Тп |
еТоб |
f1f2Тоб' |
hТр |
g1Торг |
|
kТб |
l1Тп.з. |
|
ГПС |
а1а2а3а4То |
b1b2b3Тд |
с1с2с3с4Тх |
d1d2d3Тп |
еТоб |
f1f2Тоб' |
hТр |
g1g2g3Торг |
|
kТб |
l1Тп.з. |
Окончание табл. 4.5.
|
Оборудование |
Затраты времени вне цикла обработки |
Потери рабочего времени на восстановление работоспособности |
||||||
|
Пролеживание деталей в незавершенном производстве |
Транспортирование деталей |
Контроль обработки |
Подготовка производства |
Операции смежные с обработкой деталей |
||||
|
технологическая |
организационная |
предшествующие |
последующие |
|||||
|
Универсальное |
tпр |
tгр |
tк |
tп.т |
tп.о |
tз |
tсб |
tн |
|
Автоматизированное с ЧПУ |
m1tnp |
n1trp |
plp2tk |
q1q2tп.т |
q1q2tп.o |
stз |
ttсб |
utн |
|
ГПС |
m1m2tnp |
n1n2trp |
plp2tk |
q1q2q3tп.т |
q1q2q3tп.o |
stз |
ttсб |
utн |
Уважаемый посетитель!
Чтобы распечатать файл, скачайте его (в формате Word).
Ссылка на скачивание - внизу страницы.
