МИНИСТЕРСТВО ОБРАЗОВАНИЯ И НАУКИ УКРАИНЫ
СУМСКИЙ ГОСУДАРСТВЕННЫЙ УНИВЕРСИТЕТ
КАФЕДРА ТКМ
Индивидуальное задание №1
Тема: Разработка технологии ручной дуговой сварки покрытыми электродами
Выполнил Ковалёв А.В.
Группа ТМ-42
Вариант 8
Проверил Любич
СУМЫ2007
Задание
Разработать процесс ручной электродуговой сварки деталей применительно к эскизу (рис.8,1). Опишите структуру сварного соединения.
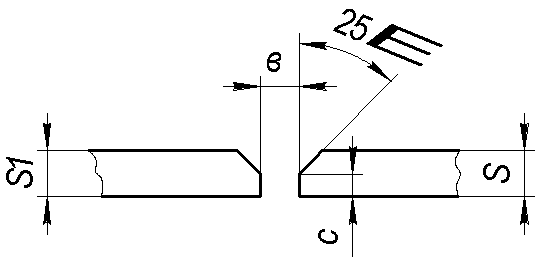
Рисунок 1- Эскиз детали.
S=S1=12мм.
С=1,0 мм.
В=4мм.
Q=Q1=1мм.
l=6мм.
l=24мм
Lш =1,5м
Материал –12ГС.
По данным табл.П.1[1] устанавливаем гарантийные механические свойства стали:
σв=47 кгс/мм2;
σт=32 кгс/мм2.
1. Производим выбор электродов.
Учитывая прочность основного металла и ответственность изделия по табл.П.2 [1] выбираем:
- тип покрытия ГОСТ 9466-75, рутиловое(Р);
- тип электрода ГОСТ 9467-75, марка электрода Э42.
2. Определяем расчетный тип шва и способ выполнения.
Устанавливаем расчетный тип шва – стыковой.
Тип шва – двухсторонний, однопроходной, т.к. предельная толщина схватывания стыковых швов, которые схватываются за один проход составляет при двухстороннем шве – 8мм.
3. Определяем параметры режима сварки
Диаметр электрода (мм) определяем по формуле:
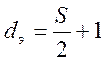 ,
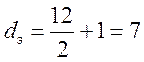 мм.
Определяем род и полярность тока по табл.П.2 [1] для данной марки:
- род тока;
- полярность.
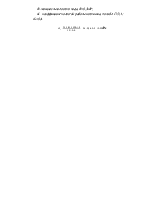
Вычисляем расчетный сварочный ток по формуле:
 ,
где К- коэффициент зависимости от типа покрытия и положения шва в пространстве, определяем по табл. П.3 [1], К=5.

Рассчитываем общую площадь поперечного сечения наплавленного металла (Fно,см2) как силу площадей элементарных геометрических фигур.
Fно= Fн1 + Fн2 + Fн3 = 0,5∙2(S-C)2+вS+0.75lg+l1a,
где Fн – площадь сечения подварочного шва.
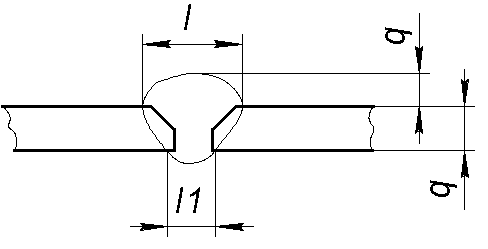
Рисунок 2. Схема сваривания заготовок
Fно= 0,5∙2(12-1)2+0,75∙1∙24+4∙12+1∙6=193мм2=19,3см2.
Скорость сваривания при ручной сварке контролируется косвенно и выбирается по оптимальным условиям формирования шва.
Приближенно скорость сварки за п проходов (м/ч) можно рассчитать при известном коэффициенте наплавки aн, выбираем по табл.П.2 [1]:
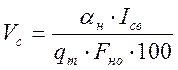 ∙2,
где aн – коэффициент наплавки, г/Ач, aн=11 г/Ач;
Ісв – величина свар очного тока, А;
qm– плотность металла в г/см3, qm=7,8 г/см3.
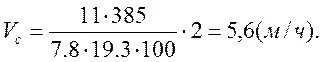
4. Выбираем источник питания.
По условиям сварки, выбранному типу электрода, роду и величине сварочного тока по табл. П.5 [1] выбираем источник питания – сварочный трансформатор, переносной малогабаритный ТСМ-500.
5. Определяем технико-экономические показатели сварки.
Расход покрытых электродов и электроэнергии, технико –экономическими показателями ручной сварки.
Исходными данными для расчета электродов служат длина шва, общая площадь поперечного сечения наплавленного метала шва и коэффициента расхода электродов данной марки.
Общий расход электрода (кг) при сварке шва любой длины Lш, см:
 ,
где Сп- коэффициент учитывающий положение шва в нижнем положении Сп=1;
Кр – коэффициент расхода электрода, Кр=1,7.
 (кг).
Основное время сварки,ч:
 ,
где Vc– скорость сварки,м/ч.
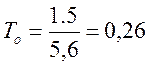 (ч).
Общий расход электроэнергии на длину шва будит равен:
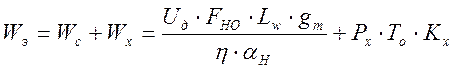 ,
где  -
затраты энергии во время процесса сварки и холостой работы источника питания
при выполнении вспомогательных операций соответственно;
η- КПД источника питания, η=0,8%;
aн – коэффициент наплавки, г/Ач, aн=11 г/Ач;
Рх- мощность холостого хода, Рх=0,3кВт;
Кх – коэффициент холостой работы источника, по табл. П.5 [1] Кх=0,4.
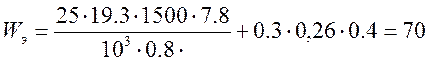 кВтч.
Уважаемый посетитель!
Чтобы распечатать файл, скачайте его (в формате Word).
Ссылка на скачивание - внизу страницы.