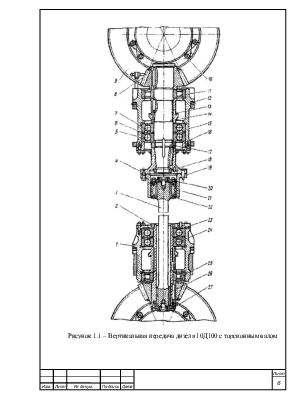
предотвращения износа шлицевых соединений вертикальной передачи усилено крепление гайки, по которому вместо четырёх болтов М12×1,25×30-66-05 ГОСТ7808-70, введены шесть болтов М12×1,25×30-88-38 ГОСТ7805-70, имеющие размер под ключ 19 вместо 17 и изготовленные из стали 38×С вместо стали 40.
– Текущий ремонт ТР-1, ТР-2.
а) Выполнить работы, производимые при техническом обслуживании ТО-3 и кроме того, проверить величину камеры сжатия у одного из цилиндров.
Примечание: В связи с изменением угла закрутки торсионного вала, не производить сравнения результатов измерений камеры сжатия при провороте коленчатого вала по часовой стрелке и против неё. камеру сжатия проверить только при проворачивании коленчатого вала по ходу дизеля.
б) Проверить угол опережения коленчатых валов, который должен быть 12+1º. Если угол опережения отличается от установленного, вертикальную передачу разобрать, устранить износ или заменить изношенные детали.
– Текущий ремонт ТР-3.
а) Произвести измерение бокового зазора между зубьями шестерён нижнего и верхнего коленчатого вала и вертикальной передачи.
б) Вертикальную передачу снять с дизеля и отремонтировать в соответствии с технологической инструкцией, приведённой в данном проекте [4].
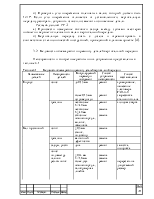
3.2 Ведомость объёма работ по ремонту деталей вертикальной передачи
Неисправности и конкретные работы по их устранению представлены в таблице 3.1
|
Таблица 3.1 |
– |
Ведомость объёма работ по ремонту деталей вертикальной передачи |
||||
|
Наименование деталей |
Неисправности деталей |
Контролируемый параметр и инструмент |
Способ устранения неисправности |
Способ восстановления |
||
|
Корпус |
износ |
до 0,15 мм более 0,15 мм нутромер, щуп |
ремонт ремонт |
хромирование, нанесение эластомера ГЭН-130 запрессовка стального кольца |
||
|
трещины |
несквозные L < 40 мм несквозные L ≥ 40 мм сквозные штангенциркуль, молоток, обмеловка |
ремонт замена замена |
холодная сварка – – |
|||
|
Вал торсионный |
изгиб |
≥ 0,5 мм станок, индикатор |
замена |
– |
||
|
трещины |
магнитный дефектоскоп |
замена |
– |
|||
|
задиры, риски |
лупа |
ремонт |
зачистка, полировка |
|||
|
износ: по диаметру шлицов резьбы ниток |
≥ 0,34 мм S < 1,6 мм более двух штангенциркуль, калибр, мерная линейка |
замена замена ремонт |
– – перерезать на допускаемый размер |
|||
|
Продолжение таблицы 3.1 |
||||||
|
Наименование деталей |
Неисправности деталей |
Контролируемый параметр и инструмент |
Способ устранения неисправности |
Способ восстановления |
||
|
Ступица |
трещины |
дефектоскоп |
замена |
– |
||
|
износ |
прилегание S < 70% |
ремонт |
наплавка, электро-литическое осталивание |
|||
|
задиры, риски |
лупа |
ремонт |
механическая обработка или наплавка с последующей обработкой |
|||
|
износ или срыв резьбы |
калибр, метрический инструмент |
ремонт |
перерезать на ремонтный размер |
|||
|
выработка шпоночного паза |
b ≥ 22,5 мм мерная линейка |
ремонт |
механическая обработка до допускаемого размера или наплавка с последующей механической обработкой до чертёжного размера |
|||
|
Втулка шлицевая, муфта шлицевая |
трещины |
лупа |
заменить |
– |
||
|
сколы |
лупа |
замена |
– |
|||
|
забоины, задиры |
l < 0,5 мм l ≥ 0,5 мм |
ремонт заменить |
зачистить – |
|||
|
зазор |
δ ≥ 0,25 мм набор щупов |
заменить |
– |
|||
|
Валы верхний и нижний |
трещины, плены |
магнитный дефектоскоп |
заменить |
– |
||
|
задиры конусной поверхности вала |
≥ 1,5 мм < 1,5 мм лупа, штангенциркуль |
заменить ремонт |
– гальваническое осталивание, обработка с последующей наплавкой |
|||
|
износ, овальность и конусность |
≥ 0,012 мм микро-метрическая скоба |
ремонт |
хромирование, осталивание, вибродуговая наплавка |
|||
|
износ или срыв резьбы |
калибр, метрический инструмент |
ремонт |
вибродуговая наплавка с последующей нарезкой резьбы |
|||
|
Продолжение таблицы 3.1 |
||||||
|
Наименование деталей |
Неисправности деталей |
Контролируемый параметр и инструмент |
Способ устранения неисправности |
Способ восстановления |
||
|
или переточка на меньший размер |
||||||
|
задиры, риски |
лупа |
ремонт |
зачистить |
|||
|
выработка шпоночного паза |
мерная линейка |
ремонт |
механическая обработка до допустимого размера или заварка паза с нарезкой нового со смещением на 180º |
|||
|
Шестерни |
излом зубьев, трещины |
лупа |
замена |
– |
||
|
коррозионные язвы зубьев |
S ≥ 10 % мерная линейка |
замена |
– |
|||
|
вмятины на поверхности зубьев |
S ≥ 50 мм2 h ≥ 0,5 мм штангенциркуль, мерная линейка |
замена |
– |
|||
|
износ зуба |
b1 ≤ 16,6 мм b2 ≤ 11,5 мм штангенциркуль |
замена |
– |
|||
|
износ, задиры, риски на посадочной поверхности |
лупа, штангенциркуль |
ремонт |
хромирование, осталивание с последующей обработкой |
|||
|
Нажимные фланцы |
задиры, забоины на опорной поверхности |
лупа |
ремонт |
проточка на станке |
||
|
Втулка распорная |
износ на торцах |
штангенциркуль |
ремонт |
наварить и проточить |
||
|
Кольца проставочные и регулировочные |
трещины |
лупа |
замена |
– |
||
|
Гайки крепления ступицы, подшипников и торсионного вала |
трещины, сорванные нитки резьбы, крупные заусеницы |
лупа |
замена |
– |
||
|
вмятины, задиры на опорной поверхности |
лупа |
восстановление |
зачистка шабером или напильником |
|||
|
Подшипники качения |
трещины, сколы |
лупа |
замена |
– |
||
|
цвет побежалости |
лупа |
замена |
– |
|||
|
Продолжение таблицы 3.1 |
||||||
|
Наименование деталей |
Неисправности деталей |
Контролируемый параметр и инструмент |
Способ устранения неисправности |
Способ восстановления |
||
|
выбоины, выкрашивание или шелушение на беговых дорожках |
лупа |
замена |
– |
|||
|
износ посадочной поверхности |
< 0,3 мм ≥ 0,3 мм штангенциркуль |
восстановление замена |
нанесение клея ГЭН 150 (В) |
|||
|
надломы, сквозные трещины, выработка гнёзд сепараторов, обрыв или ослабление заклёпок |
лупа |
замена |
– |
|||
4 РАЗРАБОТКА ТЕХНОЛОГИИ РЕМОНТА ЗАДАННОЙ СБОРОЧНОЙ ЕДЕНИЦЫ
4.1 Составление структурной схемы технологического процесса ремонта
Разработку структурной схемы ремонта сборочной единицы ведём согласно [5].
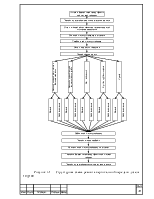
Технологический процесс любой сборочной единицы тепловоза состоит из следующих последовательных операций: предварительная очистка, разборка, подетальная очистка, дефектировка, восстановление, сборка и регулировка (проверка).
Структурная схема технологического процесса ремонта вертикальной передачи дизеля 10Д100 представлена на рисунке 4.1 в виде блок-схемы.
4.2 Разработка технологических документов – маршрутной карты, технологической инструкции, карты эскизов
К технологическим документам относятся: маршрутная карта (МК), технологическая инструкция (ТИ) и карты эскизов (КЭ).
Маршрутная карта предназначена для описания технологического процесса ремонта сборочной единицы, включая контроль и перемещение по всем операциям, различных технологических методов в технологической последовательности с указанием данных об оборудовании, технологической оснастке, материальных нормативах и трудовых затратах. Маршрутная карта заполняется в соответствии с требованиями ГОСТ 3.1105-84, на формах 2 и 1б (ГОСТ 3.1118-82). МК представлены в приложении А.
Технологическая инструкция предназначена для описания технологических процессов, методов и приемов, повторяющихся при ремонте деталей сборочной единицы. Технологическая инструкция заполняется в соответствии с требованиями ГОСТ 3.1105-84, на формах 5 и 5а (ГОСТ 3.1105-84). ТИ представлены в приложении В.
Карта эскизов является графическим документом, содержащим эскизы, схемы и таблицы и предназначена для пояснения выполнения технологического процесса ремонта деталей сборочной единицы, включая контроль и перемещение. Карта эскизов заполняется в соответствии с требованиями ГОСТ 3.1105-84, на формах 7 и 7а (ГОСТ 3.1105-84). КЭ представлены в приложении Б.
Методика заполнения МК, ТИ и КЭ подробно изложена в [6].
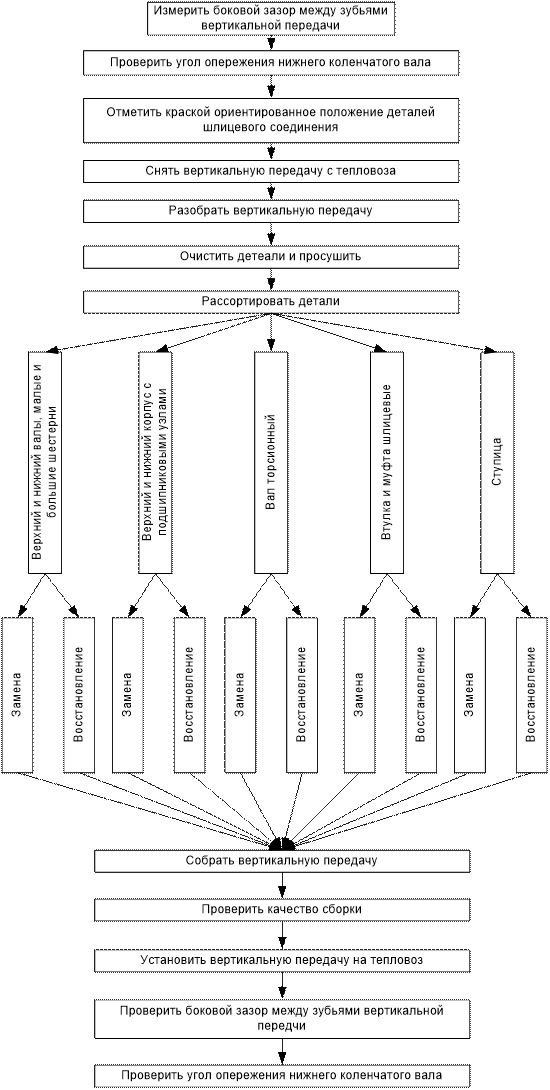
Рисунок 4.1 – Структурная схема ремонта вертикальной передачи дизеля
Уважаемый посетитель!
Чтобы распечатать файл, скачайте его (в формате Word).
Ссылка на скачивание - внизу страницы.