Исходя из объема выпуска изделий N = 50000 штук и трудоемкости сборки одного изделия равной 0,774 мин, определяем организационный вид и форму сборки собираемого объекта. Трудоемкость сборки месячного объема выпуска Nм = 4167 штук равняется 53,75 часа.
При заданных параметрах тип производства – массовый, согласно [1, с. 461]. В массовом типе производства применяется поточная сборка с расчленением процесса на операции и передачей собираемого объекта от одной позиции к другой посредством механических транспортирующих устройств.
Преимуществами поточной сборки являются выполнение работы с требуемым тактом и возможность почти полного совмещения времени, затрачиваемого на транспортирование объектов, со времени их сборки.
6. Разработка последовательности сборки и схемы сборки, технологических карт.
Технологическая схема сборки обеспечивает наглядное изображение сборочного процесса, является удобным оперативным документом, показывающим последовательность выполнения сборочных операций, и служит основой для проектирования процесса сборки.
Технологическая схема сборки изделия «Пневмоаппарат клапанный» приведена на рисунке 4.
Нормирование операций сборки.
Штучное время на операцию определяется по формуле
Тшт
= 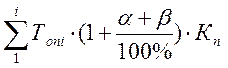 (15)
где Топi – оперативное время переходов отдельной операции;
a - процент от оперативного времени, который соответствует времени на обслуживание рабочего места (a = 2-3%); [3]
b - процент от оперативного времени, который соответствует времени на отдых и собственные нужды исполнителя (b = 2%); [3]
Кп – поправочный коэффициент оперативного времени, который учитывает количество приемов, выполняемых работниками; [1]
i– количество переходов в операции.
Рисунок 4 – Схема сборки «Пневмоаппарата клапанного»
Тшт
=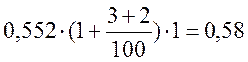 (мин)
Общее время на сборку всего узла равняется
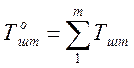 (17)
где т – количество операций.
 (мин)
Штучно – калькуляционное время на изготовление одного изделия при сборке узла партиями определяем по формуле
Тшт-к
= 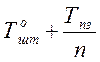 , (18)
где Тпз – подготовительно – заключительное время, которое назначается на величину партии производящихся изделий, мин;
n– количество узлов в партии.
Тшт-к
= 0,81 + 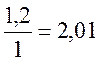 (мин)
7. Выбор и обоснование сборочного оборудования, технологической оснастки, количества работников и рабочих мест.
Расчетное количество рабочих позиций g3, которые должен пройти собираемый объект, определяем по формуле:
g3 = 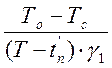 , (20)
где Т0 – расчетная трудоемкость всех переходов сборки одного объекта;
Тс - расчетная трудоемкость переходов, выполнение которых совмещено во времени с выполнением других объектов;
t’n – расчетное время, которое необходимо для перемещения одного сборочного объекта от одного рабочего места к следующему;
g1 - количество параллельных потоков, необходимых для выполнения программы при параллельной поточной сборке объектов.
g3
= 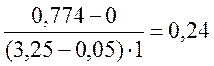
Принимаем 1 рабочее место.
Длина рабочей части конвейера определяется по формуле
Lраб = (L +l1)×(g3 + 1), (21)
где L – длина собираемого объекта, измеряемого в направлении
движения конвейера;
l1 – промежуток между собираемыми объектами, необходимый для удобства сборки.
Lраб =(0,077 + 0,3) × (1+1) = 0,754 (м)
Для завинчивания седла клапана в корпус применяем специальное приспособление ТМ 00.00.01, а для насадки прокладок на седло клапана применяем специальное приспособление ТМ 00.00.02.
8. Построение циклограммы сборки.
Строим циклограмму сборки «Пневмоаппарата клапанного», годовая программа N = 50000 штук, тип производства – массовый.
Поточная форма организации сборочного процесса со стационарными сборочными стендами. Для перемещения изделия используем круглый стенд, вращающийся вокруг своей оси. Рабочие места расположены за кругом стенда.
Такт выпуска Т = 3,25 мин.
Определим количество работников – слесарей на узловой и общей сборке.
q1 =  (22)
q1 =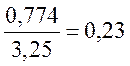 »1
Принимаем одного рабочего для сборки узла и общей сборки.
Таблица 3- Циклограмма сборки «Пневмоаппарата клапанного».
|
Номеропера ции |
Номер пере хода |
Содержание операций (переходов) |
Норма времени, мин |
Плотность работы |
Время Т, мин |
||
|
Сборка комплектов Сборка седла клапана |
1 |
0,552 |
|||||
|
1 |
1 |
Установить эталон в корпус 6 |
0,03 |
||||
|
2 |
Установить толкатель 4 на эталон |
0,028 |
|||||
|
3 |
Установить клапан 1 на толкатель 4 |
0,03 |
|||||
|
4 |
Завинтить седло клапана 2 |
0,14 |
|||||
|
5 |
Измерять зазор |
0,1 |
|||||
|
6 |
Выкрутить седло клапана 2 |
0,12 |
|||||
|
7 |
Снять клапан 1 |
0,02 |
2,698 |
||||
|
8 |
Снять толкатель 4 |
0,02 |
|||||
|
9 |
Снять эталон |
0,02 |
|||||
|
10 |
Установить рассчитаное количество прокладок 3 на седло клапана 2 |
0,044 |
|||||
|
Всего |
0,552 |
||||||
|
Общая сборка Сборка «Пневмоаппарата клапанного» |
|||||||
|
3 |
1 |
Установить пружину 5 в корпус 6 |
0,024 |
0,222 |
|||
|
2 |
Установить толкатель 4 на пружину 5 |
0,028 |
|||||
|
3 |
Установить клапан 1 на толкатель 4 |
0,03 |
|||||
|
3,028 |
|||||||
|
4 |
Завинтить седло клапана 2СБ в корпус 6 |
0,14 |
|||||
|
Всего То |
0,774 |
1 |
|||||
Уважаемый посетитель!
Чтобы распечатать файл, скачайте его (в формате Word).
Ссылка на скачивание - внизу страницы.