6 Экономический раздел
Дипломным проектом предусмотрена
задача разработки технологии изготовления детали одного типоразмера, поэтому,
чтобы загрузить оборудование полностью, годовой объем выпуска  должен
быть весьма большим. Коэффициенты загрузки оборудования, полученные расчетным
путем в п.4.2 пояснительной записки , свидетельствуют о его недогруженности.
Для проведения экономических
расчетов необходимо учитывать, что оптимальное значение коэффициента загрузки должно
быть в пределах  .
Расчет загрузки можно осуществить с помощью приведенной программы выпуска
изделий, которая характеризуется тем, что подлежат изготовлению на участке в
порядке догрузки детали, условно приведенные к предусмотренной дипломным
проектом детали. Догружаемые детали за конструктивными признаками должны быть
близкими к данной детали и отличаться от нее только массой, годовой программой
выпуска и некоторыми конструктивными особенностями.
Выполняем расчет по дозагрузке оборудования на операции 005.
Необходимое количество оборудования при дозагрузке определяем по формуле
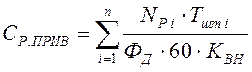 ,
(6.1)
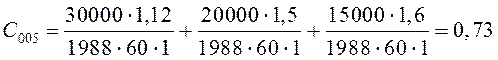 ;
Приведенный коэффициент загрузки для операции 005
 %.
Таким же образом проводим расчет приведенных коэффициентов загрузки для всех операций
|
|
|
Определяем средний приведенный коэффициент загрузки оборудования
 %.
Определяем приведенную годовую программу для проведения дальнейших расчетов
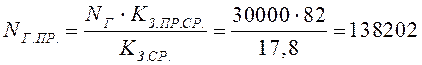 шт.
6.1 Расчет стоимости основных фондов
Стоимость основных фондов участка складывается из стоимости производственных помещений, оборудования (металлорежущих станков, подъемно- транспортного оборудования), а также инструментов, приспособлений и инвентаря.
6.1.1 Определение стоимости производственного помещения
Площадь участка по своему назначению делится на производственную, вспомогательную и площадь служебно-бытовых помещений.
Для расчета площадей участка надо предварительно определить площадь станочного парка по удельным площадям.
Рекомендуются следующие значения удельных площадей для металлорежущих станков [19], с.134:
-
для
мелких станков  м2;
-
для
средних станков  м2;
-
для
крупных станков  м2.
Определяем площадь, потребную для размещения оборудования на проектируемом участке.
Из ведомости расчетного оборудования имеем:
- средних станков - 4;
- мелких станков - 3.
Общая площадь станочного
участка  в метрах
квадратных определяется по формуле
 м2.
Определяем вспомогательные площади.
К ним относятся: склады металлов и заготовок, отделение по переработке стружки, площадь под подъезды, разметочные и контрольные плиты и др.
Площадь
заготовительного участка  в
метрах квадратных располагается в начале участка и берется из расчета 10-15% от площади станочного
участка.
 м2.
Принимаем предварительную ширину участка В равной 12 м.
Площадь для места мастера принимаем равной - 9 м2.
Итого,
площадь участка  в
метрах квадратных будет равна
 м2.
Учитывая шаг коллон 6х12 м и
необходимость размещения на участке вспомоготельного оборудования и материалов,
принимаем площадь участка  м2.
При
ширине участка 12м, его длинна  ,
в метрах, равна
 ; (6.2)
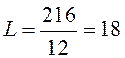 м.
Определяем высоту здания.
Принимаем наиболее распространенную высоту зданий для данного вида выпускаемой продукции
 м.
Определяем
объем здания  в метрах
кубических:
- внутренний
 ; (6.3)
 м3;
- внешний
 , (6.4)
где 1,1 - коэффициент, учитывающий толщину стен;
 м3.
Определение стоимости здания производится исходя из расчета 200-250 грн. за 1м3 внешнего объема.
 , (6.5)
где  - внешний объем здания, м3;
 - стоимость 1м3
задания, грн.
 грн.
6.1.2 Определение стоимости оборудования
Стоимость оборудования берем по паспорту оборудования.
Таблица 6.1 - Сводная ведомость стоимости оборудования
|
Наименование оборудования |
Количество |
Цена за единицу, грн. |
Полная стоимость оборудования, грн. (Ц+10÷15%) |
|
|
Единицы |
Всего |
|||
|
6Р82Г |
2 |
69000 |
10350 |
151800 |
|
2А125 |
2 |
21300 |
23430 |
46860 |
|
16К20Т1 |
1 |
143730 |
165289,5 |
165289,5 |
|
2Н125 |
1 |
24150 |
26565 |
26565 |
|
5993 |
1 |
40000 |
44000 |
44000 |
|
Верстак слесарный |
2 |
1000 |
1150 |
2300 |
|
Стол контрольный |
2 |
200 |
202 |
404 |
|
Всего: |
11 |
437218,5 |
||
6.1.3 Определение стоимости инструмента и оснастки
Стоимость
инструмента и оснастки  составляет
10-15% от стоимости всего оборудования
 грн.
6.1.4 Определение стоимости инвентаря
Стоимость
инвентаря  составляет
1-1,5% от стоимости оборудования
 грн.
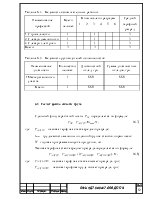
Сведения в стоимости основных фондов сведены в таблицу 6.2
Таблица 6.2 - Ведомость стоимости основных фондов
|
Наименование основных фондов |
Стоимость, грн |
|
Здание |
|
|
Оборудование |
437218,5 |
|
Инструмент и приспособления |
43721,85 |
|
Инвентарь |
4372,185 |
|
Всего: |
1233812,535 |
6.2 Расчет необходимого количества работающих
6.2.1 Определение потребного количества производственных рабочих
Определение
потребного количества производственных рабочих  производится
по формуле
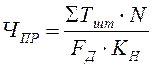 , (6.6)
где  - суммарное штучное время по
виду операции, час.;
 - приведенная годовая программа
выпуска, шт.;
 - коэффициент выполнения норм:
-
для
мелких и средних станков принимается  ;
-
для
крупных станков принимается  ;
 - действительный годовой фонд работы
рабочего, часов.
Согласно
п.4.1  часов.
Определяем
количество станочников по
каждому виду станков:
- количество операторов сверлильных станков модели 2А125:
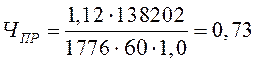 чел.
Принимаем
 человека.
На остальные виды станков расчеты проводим аналогично и результаты заносим в таблицу 6.3.
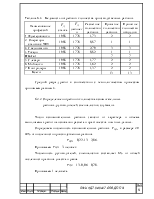
Таблица 6.3 - Ведомость потребного количества производственных рабочих
|
Наименование профессий |
станка |
рабочего |
Расчетное количество рабочих |
Принятое количество рабочих |
Принятое количество оборудов. |
|
1 Фрезеровщики |
1988 |
1776 |
1,73 |
2 |
2 |
|
2 Операторы станков с ЧПУ |
1988 |
1776 |
0,87 |
1 |
1 |
|
3 Сверловщики |
1988 |
1776 |
2,79 |
3 |
3 |
|
4 Токари |
1988 |
1776 |
0,82 |
1 |
1 |
|
Итого : |
7 |
7 |
|||
|
5 Слесари |
1988 |
1776 |
1,77 |
2 |
2 |
|
6 Мойщики |
1988 |
1776 |
1,62 |
2 |
2 |
|
7 Контролеры |
1988 |
1776 |
1,37 |
2 |
2 |
|
Всего: |
13 |
13 |
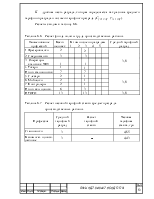
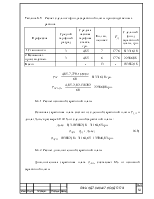
Средний разряд работ в соответствии с технологическим процессом
Уважаемый посетитель!
Чтобы распечатать файл, скачайте его (в формате Word).
Ссылка на скачивание - внизу страницы.
 %;
 %;
 %;
 %;
 %;
 %;
